製造業では、設計部門でBOM(部品表)を整備し、流用設計やモジュール化を進めることで、設計効率の向上や品質の安定化が期待できます。しかし、設計情報が標準化されても、生産プロセスがバラバラなままでは、その効果を十分に発揮できません。製造現場で「誰が、どの手順で、どのように作るか」が標準化されていなければ、品質のばらつきや納期遅延、技術伝承といった課題は依然として残ります。こうした課題を解決するカギとなるのが、BOP(Bill of Process:製造工程表)です。本コラムでは、BOPの基本的な考え方から導入のメリット、BOMとの関係性、そして実際の活用事例まで解説します。
目次
BOPとは何か、なぜ今必要とされるのか
BOPの定義とBOMとの位置づけ
BOP(Bill of Process)とは、製品を製造するために必要な工程の情報を体系的に管理するための仕組みです。例えば、どの工程でどの設備を使い、どのような作業を、どの順序で行うかという製造プロセスを構造化したもので、日本語では「製造工程表」とも呼ばれます。BOMが構成部品によって「何を作るか」を定義するのに対し、BOPは「どうやって作るか(工程・作業手順)」を定義します。設計情報を製造現場へ正しく展開し、工程の標準化や品質の安定化を実現するうえで重要な役割を担います。
E-BOM/M-BOMとBOPの関係
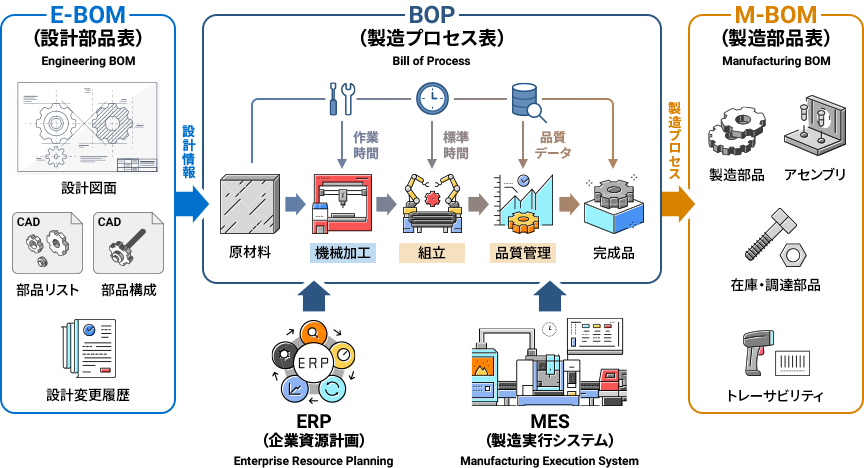
BOPとBOMの関係をもう少し具体的に整理しましょう。BOMには設計部門が作成し、設計段階での部品構成を管理するE-BOM(設計BOM)と、製造工程を考慮して組立順序や加工情報を含むM-BOM(製造BOM)があります。
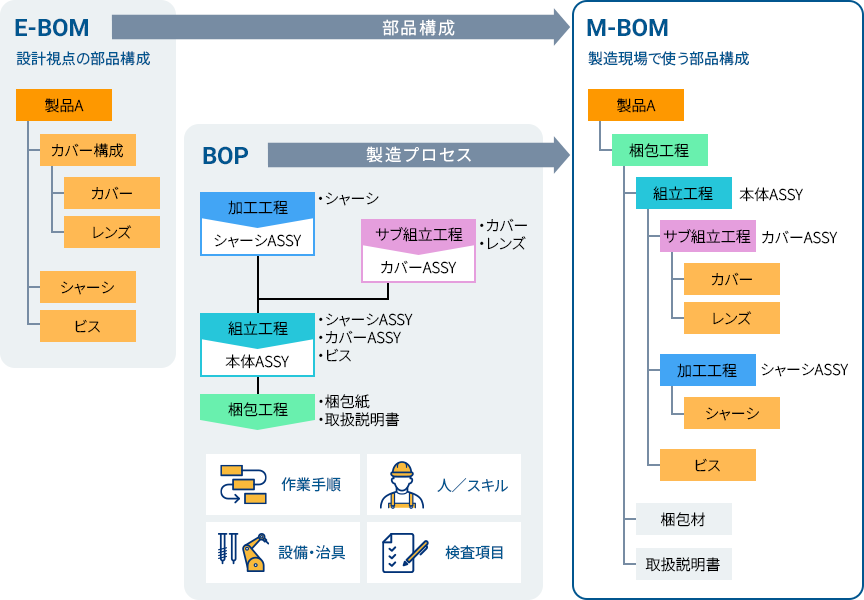
M-BOMにも工程に関連する情報が含まれるため、BOPと何が違うのかという疑問が湧くかもしれません。しかし、M-BOMはあくまで「部品」の情報を主軸にしており、そこで付加される工程情報は、部品を正しく取り扱うための付帯情報という位置付けです。一方で、BOPは「工程」を主軸として、その工程に対して必要な作業手順や設備情報、品質基準、標準工数などを管理します。つまり、BOMが製品構成を管理する仕組みであるのに対し、BOPは製造プロセスそのものを管理する仕組みといえます。
この違いにより、BOPは工程単位での標準化やトレーサビリティ向上を実現しやすく、
設計段階で推進した流用設計やモジュール化の効果を製造現場まで展開することが可能になります。
BOPが注目される社会的背景
BOPが今注目されている理由の一つには、製造現場における標準化の必要性です。個別受注生産や多品種少量生産を主体とする企業では、案件ごとに製品仕様が異なるため、製造工程も同様に都度最適化される傾向があります。その結果、工程に関するノウハウは担当者や現場の熟練作業員に蓄積される一方で、組織全体で共有されないケースが少なくありません。
また、複数の工場や生産拠点を持つ企業では、拠点ごとに手順や品質基準が異なり、品質のばらつきや生産性の差が生じることがあります。設計部門で流用設計やモジュール化を進めても、製造工程が標準化されていなければ、その効果を十分に発揮することは困難です。
さらに、製造業全体が直面している少子高齢化と人材不足も大きな課題です。ベテラン作業員が退職を迎えるに伴い、長年にわたり現場で培われてきた技能やノウハウをいかに継承するかは、多くの企業で共通する経営レベルの課題となっています。
こうした背景から、暗黙知を形式知として体系化し、誰でも一定水準の品質で製造できる環境を整える仕組みとして、BOPへの関心が高まっています。
BOP導入がもたらす4つのメリット
BOPを整備・活用することで、製造工程の標準化が進み、設計部門で推進している流用設計やモジュール化の効果を製造現場まで展開しやすくなります。また、品質の安定化や属人化の解消、原価管理の高度化、トレーサビリティの強化など、製造業が抱えるさまざまな課題の改善も期待できます。ここでは、代表的なメリットを4つの観点から解説します。
品質の平準化
拠点間のばらつき解消/ガバナンス強化標準化された工程情報をBOPとして定義しておくことで、担当者や拠点が変わっても同じ手順・同じ品質水準で製造できるようになります。特に、複数の国内外拠点で生産を行う企業や、生産を外部委託している企業にとって、品質の均一化は極めて重要な課題です。BOPによって標準工程を明文化し、各拠点に展開することで、品質のばらつきを抑制するとともに、製造プロセス全体のガバナンス強化にもつながります。
知見の継承と属人化の解消
技能継承/新人教育の効率化現場のベテランが長年の業務で培ってきた「肌感覚」や「経験則」は、大きな財産である反面、退職とともに失われるリスクがあります。BOPとして工程・作業内容・品質基準を明文化することで、特定の人物に依存しない生産体制が構築できます。また、蓄積した工程ノウハウを組織全体で共有できるため、新人教育や業務引き継ぎの効率化にもつながります。
トレーサビリティの強化
原因特定の迅速化/影響範囲の把握製品に不具合が発生した際、どの工程で、どの設備を使って、誰が作業したかを迅速に追跡できるようになります。原因特定のスピードが向上するだけでなく、ある工程で発生した事象が他の製品や工程に与える影響範囲も把握しやすくなります。これにより、品質問題への迅速な対応と再発防止の精度向上が期待できます。
コストと納期の可視性の向上
原価管理の精度向上/見積精度の向上各工程にかかる時間・設備・人員コストが明確になることで、原価管理や納期見積もりの精度が格段に向上します。「やってみないとわからない」という状態から脱却し、受注時点での精度の高い納期回答や利益見込みの算出が可能になります。これは営業部門だけでなく、生産管理部門や経営層にとっても大きなメリットとなります。
これらのメリットは、品質の安定化や属人化の解消、トレーサビリティの強化、原価管理の高度化を実現しながら、企業全体の競争力向上にも寄与します。また、工程情報を標準化して蓄積することで、類似案件における工程計画や製造準備の再利用も進めやすくなります。設計部門で推進した流用設計やモジュール化の効果を製造現場まで展開できる点も、BOPが持つ重要な価値の一つです。
BOPとのシステム連携がもたらす価値
BOPでは、製造工程に関するさまざまな情報を一元的に管理します。これらの情報を標準化・共有することで、品質の安定化や技能継承、トレーサビリティ向上を支える基盤となります。主な管理対象は以下の通りです。
生産工程の順序:どの工程をどのような順番で進めるか
各工程の作業内容と標準時間:具体的な作業手順、必要な時間
各工程で投入される部品・材料:どの部品や材料をどの工程で使用するか
品質検査の基準と方法:各工程または最終工程で求められる品質基準と検査方法
作業者のスキル・資格要件:特定の作業を行うために必要な技能や資格
工程変更履歴:変更内容、変更理由、変更日時、承認者などの記録
BOPの真価は、単独で運用するよりも、E-BOMやM-BOMと紐づけて管理することで発揮されます。設計変更が発生した際に、その影響をBOP側にも反映することで、設計と製造の間に発生しがちな情報断絶を防ぎ、変更管理の精度向上が期待できます。また、設計情報と生産情報が密に連携することで、設計部門で推進している流用設計の効果を製造現場まで展開できるようになります。設計段階で流用した部品やモジュールに対して標準工程を適用できるため、生産準備の効率化やリードタイム短縮にもつながります。
このようなBOPの活用は、ERP(基幹業務システム:Enterprise Resource Planning)やMES(Manufacturing
Execution
System:製造実行システム)との連携によって、さらに効果を高めることができます。ERPによる生産計画や原価管理、MESによる実績収集や進捗管理とBOPを連携することで、計画と実績のギャップを可視化し、継続的な工程改善のサイクルを回すことが可能になります。これにより、設計段階から進めてきた標準化や流用設計の効果を、製造プロセス全体へ展開しやすくなります。
事例:複数拠点への標準化展開で設計・製造リードタイムを短縮
ここまで、BOPの役割やメリット、システム連携による効果について解説しました。実際にBOPを活用することでどのような成果が得られるのか、具体的な取り組みをご紹介します。
PDMシステム「Base-Right」をベースとしたBOPシステム開発により、
拠点間連携と設計・製造の並行プロセス(コンカレント)を推進した事例
ある製造企業では、個々の情報が各部門や個人で管理されており、製造ノウハウが属人化していることが大きな課題でした。また、情報が分散して管理されていたため、拠点間での共有にも時間がかかっていました。
さらに、設計段階の情報を早期に展開し、生産準備を並列に進める「コンカレント(設計と製造準備を並行して進める考え方)」の推進や、マザー工場で生み出した技術を量産工場へ素早く展開する仕組みが十分ではありませんでした。
これらの課題を解決するため、同社はPDMシステム「Base-Right」をベースとしたBOPシステムの構築に取り組みました。
PLMで管理しているE-BOM情報と生産工程フローを加味したBOP、M-BOMを作成し、設計情報と製造情報を一元的に集約・管理できる仕組みを整備しました。具体的には、標準工数マスタや変更履歴、トラブル履歴、構成比較などの機能を備え、ワークフローによる承認プロセスを経て、標準化された手順を各工場へ展開できる体制を構築しました。
システム導入により、標準工程の共有と継続的な活用が可能となり、以下のような効果と業務プロセスの変革が得られました。
M-BOM/BOP管理と標準工数の算出
設計情報をベースに生産工程を加味したBOPを登録し、要素作業を付与することで、ASSY工程の標準工数を自動算出できるようになりました。これにより、工程設計の標準化と工数見積もり精度の向上を実現しました。
設計変更による影響範囲の管理
設計変更の履歴を可視化し、変更指示から実施結果までのフローを一元管理することで設計変更がM-BOM(BOP)へ与える影響範囲を迅速に把握できるようになりました。
故障・トラブル情報の再発防止への活用
過去の故障・トラブル情報をデータベース化し、BOP検討時に関連情報を参照できる仕組みを構築しました。蓄積された知見を作業標準へ反映することで、再発防止にも活用しています。
工程設計分析と生産管理の高度化
標準工数をもとにラインバランスの分析が可能となり、生産管理システムと連携による各種分析も実現しました。これにより、工程改善や生産性向上に向けた継続的な改善活動を推進できるようになりました。
BOPの構築と製造業の変革をNSWが支援
今回はBOPを取り上げ、その役割やメリット、BOMとの関係性について解説しました。設計部門で推進される流用設計やモジュール化の効果を製造現場まで展開するためには、部品情報を管理するBOMだけでなく、工程情報を管理するBOPの整備も重要になります。
個別受注生産の強みを活かしながら、設計の標準化や流用設計を進め、さらに製造プロセスまで含めた全体最適を実現するには、BOMとBOPを連携させた情報基盤の構築が欠かせません。工程情報を標準化し、設計と製造の情報をつなぐことで、品質の平準化や属人化の解消、トレーサビリティの強化、原価管理の高度化といったさまざまな効果が期待できます。
NSWでは、設計から製造に至る製造業の業務全体を支援しています。PDM製品「Base-Right」を用いたBOM構築をはじめ、BOPの整備・構築まで含めた業務プロセス改革を支援し、製造業のQCD向上に向けて伴走しています。
「何から手をつけるべきかわからない」という段階でも、自社の課題整理からスモールスタートで取り組みを進めることができます。BOMとBOPを活用した標準化や業務改革をご検討の際は、まずはお気軽にご相談ください。